Välj rätt gas vid TIG-svetsning
Publicerad 2026-08-05 08:38 av Robin Kvarnström
Det korta svaret
Ren argon är det vanligaste valet för TIG-svetsning. Den används bland annat till stål, rostfritt och aluminium. Helium och specialblandningar kan vara aktuella när materialet eller svetsproceduren kräver andra egenskaper.
Vilken svetsgas du behöver beror på material, godstjocklek och krav på svetsen. Här får du hjälp att skilja på skyddsgas och rotgas, förstå alternativen och kontrollera vanliga orsaker till dåligt gasskydd. Följ alltid material- och gasleverantörens anvisningar samt den svetsprocedur, WPS, som gäller för arbetet.
Vilken gas passar till vilket material?
Tabellen ger en överblick. Den ersätter inte en materialspecifik rekommendation eller en kvalificerad svetsprocedur.
| Material | Vanligt gasval och vad du bör tänka på |
|---|---|
| Olegerat och låglegerat stål | Ren argon är ett vanligt val. Använd inte vanlig argon/CO₂-blandning för MAG. |
| Austenitiskt rostfritt stål | Ren argon används ofta. Argon/vätgas kan förekomma i särskilda tillämpningar, enligt leverantörens anvisningar. |
| Duplex och superduplex | Välj gas enligt stålsort och WPS. Kvävetillsats kan vara aktuell. Undvik vätgashaltiga blandningar som generell rekommendation. |
| Aluminium | Ren argon är vanligt. Argon/helium kan vara ett alternativ när större värmetillförsel behövs. |
Vill du fördjupa dig i aluminium finns också vår guide om TIG-svetsning i aluminium.
Vad är skillnaden mellan skyddsgas och rotgas?
Skyddsgasen leds genom TIG-brännarens gaskåpa och skyddar smältan och volframelektroden från omgivande luft. Argon är en inert gas: den skyddar utan att reagera på samma sätt som de aktiva komponenterna i en MAG-gas.
Rotgasen skyddar fogens baksida. Vid genomsvetsning i rostfritt kan otillräckligt rotskydd ge kraftig oxidation och försämrat korrosionsmotstånd. Argon används ofta som rotgas, men andra alternativ måste väljas efter stålsorten.
Så bygger du upp rotskyddet
- Avgränsa området och ordna en kontrollerad gasutgång. Rotgaspluggar kan minska volymen som behöver spolas.
- Förspola innan svetsningen börjar. Kontrollera syrehalten när arbetets krav kräver det; spoltid ensam bevisar inte att skyddet är tillräckligt.
- Behåll skyddet under svetsning och föreskriven avsvalning. Temperaturgräns och tillåten syrehalt ska följa material och procedur.
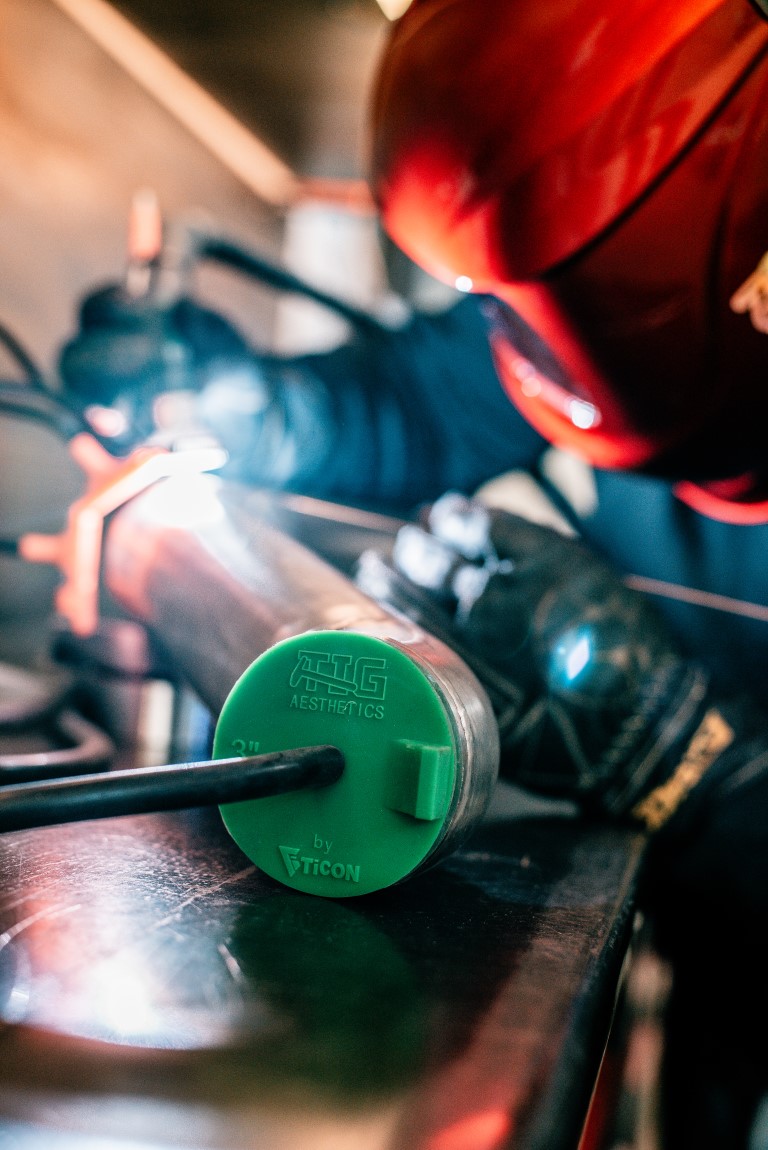
Vid val av utrustning för rotskydd, kontrollera att utrustningen passar rördimensionen och arbetsmetoden.
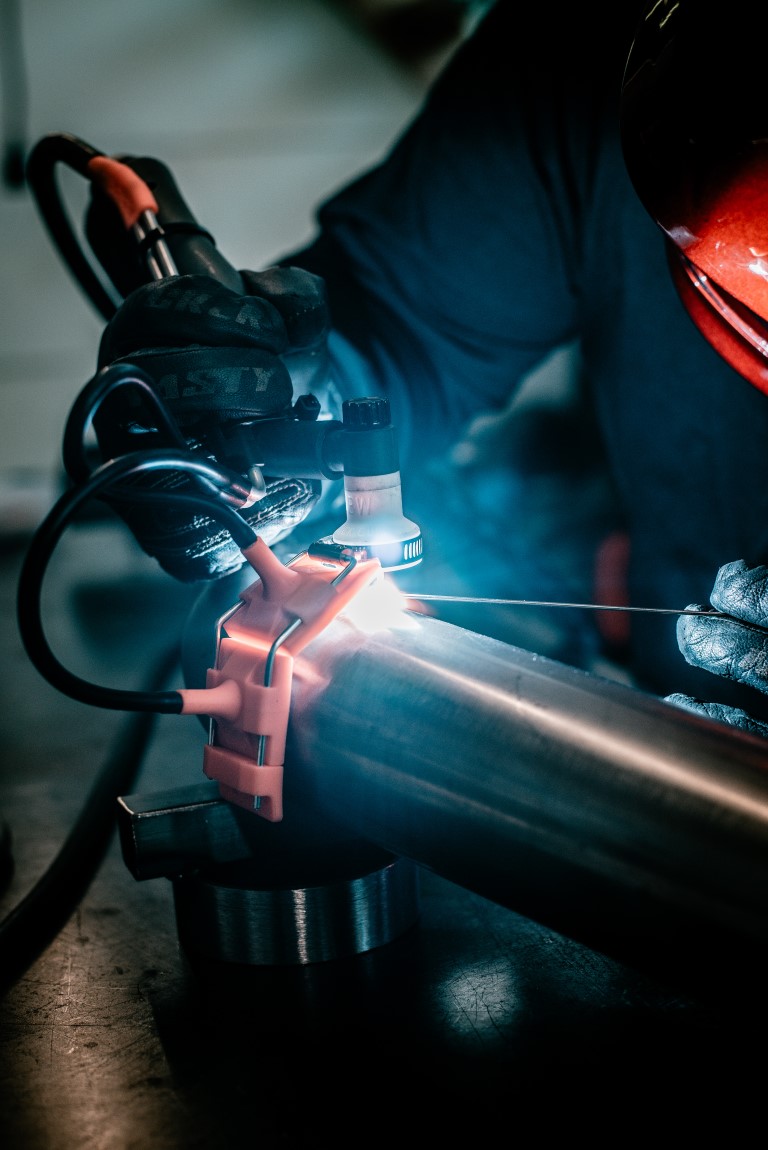
När används helium, vätgas och formiergas?
Argon och helium
Helium kan öka värmetillförseln och vara användbart vid exempelvis tjockare aluminium eller koppar. En blandning med argon kombinerar egenskaperna, men högre heliumhalt kan göra bågtändningen svårare. Välj blandning tillsammans med gasleverantören i stället för att utgå från en universell procentsats.
Argon och vätgas
Vätgastillsats kan förbättra produktiviteten vid vissa tillämpningar i austenitiskt rostfritt stål. Det är inte ett allmänt alternativ för alla metaller: vätgas kan bidra till sprickor eller porer i olämpliga material. Använd bara en blandning som är avsedd för den aktuella tillämpningen.
Formiergas som rotskydd
Formiergas består av kväve och vätgas och används för rotskydd i lämpliga austenitiska rostfria stål. Den ska inte förväxlas med skyddsgasen vid TIG-elektroden. Linde avråder från vätgashaltig formiergas till duplexa och ferritiska rostfria stål. För duplex kan kväve eller andra materialspecifika gasval vara aktuella enligt leverantör och WPS.
Vid gashantering: följ säkerhetsdatabladet för den exakta blandningen. Gaser kan tränga undan syre, och vätgashaltiga blandningar kan medföra brandrisk. Ventilation och riskbedömning är särskilt viktiga i trånga utrymmen.
Dåligt gasskydd? Kontrollera detta först
Porer, missfärgning och en förorenad elektrod kan ha flera orsaker. Byt inte gas innan du har kontrollerat utrustning, rengöring och arbetsmiljö.
- Porer eller instabil båge: kontrollera gasens beteckning, slangar, anslutningar och om drag stör skyddet.
- För högt flöde: mer gas ger inte automatiskt bättre skydd. Turbulens kan dra in luft. Anpassa flödet efter gaskåpa, utrustning och tillverkarens råd.
- Missfärgad elektrod efter stopp: kontrollera efterströmning och att brännaren hålls kvar över svetsen under efterströmningen.
- Kraftigt oxiderad rot i rostfritt: kontrollera förspolning, syrehalt, tätning och att rotskyddet bibehålls enligt proceduren.
Behöver du se över utrustningen? Utforska gasregulatorer och gaskåpor för TIG. Kontrollera alltid gas, anslutning och kompatibilitet före köp.
Vanliga frågor om gas till TIG-svetsning
Kan jag använda samma gas till TIG och MAG?
En vanlig MAG-blandning med argon och koldioxid ska inte användas som TIG-skyddsgas. Läs flaskans gasbeteckning; det räcker inte att blandningen innehåller argon.
Vilken gas ska jag välja som nybörjare?
För många vanliga TIG-arbeten är ren argon en lämplig utgångspunkt. Kontrollera material och maskinens anvisningar. Speciallegeringar och arbeten med särskilda krav behöver en mer specifik bedömning.
Hur många liter per minut behövs?
Det finns inget flöde som passar alla gaskåpor och arbetsförhållanden. Börja med utrustningstillverkarens rekommendation och kontrollera täthet och drag. Ett för stort flöde kan försämra skyddet.
Hitta rätt tillbehör till din TIG-utrustning
Utforska vårt sortiment inom svetsutrustning och tillbehör och gasutrustning. Är du osäker på vad som passar? Kontakta oss med uppgifter om material, brännare och utrustning.
Källor och vidare läsning
Guiden ger allmän vägledning. Materialspecifika krav och godkänd svetsprocedur har företräde.