Historien om diffusorn
USA, mitten av 1900-talet. TIG-svetsningen har redan löst ett av sina största problem. Volframelektroden skapar en stabil ljusbåge och en inert gas skyddar smältbadet från atmosfären.
Men snart upptäcker man att det inte bara spelar roll vilken gas som används.
Det spelar också roll hur gasen lämnar brännaren.
Gas kan vara lugn eller turbulent
Skyddsgasen leds genom TIG-brännaren och fram mot gaskåpan. Om gasen lämnar brännaren med mycket turbulens blandas den lättare med omgivande luft.
Det kan försämra skyddet runt smältbadet.
Ett jämnare och mer laminärt gasflöde beter sig annorlunda. Gasen rör sig mer organiserat framåt och kan skapa ett stabilare skydd runt volframelektroden och svetsområdet.
Det blir därför ett nytt konstruktionsproblem för TIG-brännaren.
Hur gör man gasen lugnare innan den lämnar kåpan?
Gaslinsen delar upp flödet
Lösningen blir det som i dag vanligtvis kallas gaslins.
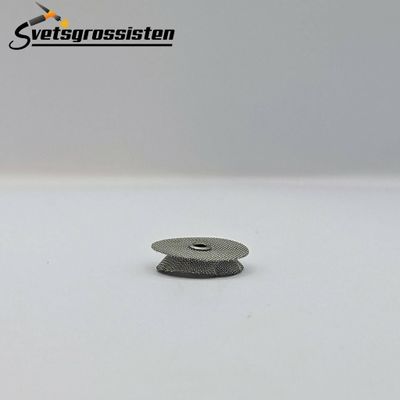
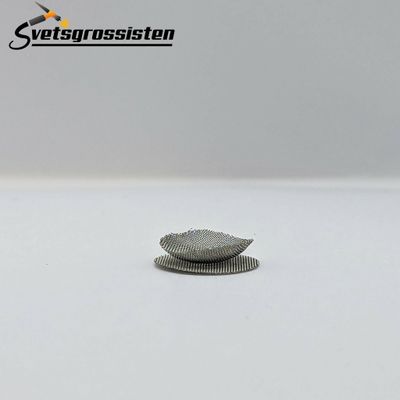
I stället för att gasen bara passerar genom några större öppningar får den gå genom flera fina metallnät eller andra diffusorelement.
Näten delar upp flödet i många mindre strömmar. Oregelbundna rörelser jämnas ut och gasen lämnar fronten betydligt mer kontrollerat.
Det är samma grundprincip som används i många andra tekniska system där ett turbulent flöde behöver jämnas ut.
Gasen får en rakare väg
Resultatet märks tydligt längst fram på brännaren.
I stället för att skyddsgasen virvlar ut ur gaskåpan får den en rakare och jämnare rörelse längs volframelektroden.
Det kan ge ett större användbart gasskydd runt svetsen.
Och det skapar en viktig möjlighet.
Volframelektroden kan ofta sticka längre ut ur gaskåpan utan att skyddet omedelbart försvinner.
Längre elektrodutstick förändrar åtkomsten
På en enkel och lättåtkomlig svets är långt elektrodutstick kanske inte nödvändigt.
Men på rör, invändiga hörn och trånga detaljer kan några extra millimeter göra stor skillnad.
Brännarkroppen och gaskåpan kan hållas längre från arbetsstycket medan volframelektroden fortfarande når fram till fogen.
Det gör gaslinsen till mer än bara en gasfördelare.
Den påverkar också svetsarens möjlighet att komma åt.
Större kåpor ställer större krav
När större gaskåpor börjar användas blir en jämn gasfördelning ännu viktigare.
En stor kåpa har en större öppning som ska fyllas med skyddsgas. Om gasen lämnar diffusorn ojämnt kan delar av flödet bli starkare än andra.
Med en gaslins kan gasen i stället fördelas över en större yta innan den lämnar kåpan.
Det är en av anledningarna till att gaslinser ofta kombineras med större keramiska kåpor, Pyrex-kåpor och specialkåpor.
Diffusorn blir en del av ett system
Den moderna diffusorn arbetar inte ensam.
Den måste passa ihop med collet, isolator, gaskåpa och själva TIG-brännaren.
Olika brännarfamiljer använder olika dimensioner och gängor, och olika gaskåpor kan kräva särskilda diffusorer eller gaslinser.
Det betyder att gasflödet egentligen formas genom hela frontsystemet.
Gas kommer in i brännaren. Den passerar diffusorn. Den jämnas ut. Sedan leds den vidare genom gaskåpan och ut över svetsen.
En liten del med stor påverkan
En diffusor eller gaslins ser inte särskilt avancerad ut.
Ofta är det bara en liten mässingskropp med några fina nät längst fram.
Men nätens uppgift är avgörande.
De ska ta ett gasflöde som kommer genom slangpaketet och omvandla det till ett lugnare och mer kontrollerat skydd runt svetsen.
Ju bättre det lyckas, desto mindre känsligt blir svetsområdet för att omgivande luft blandas in.
Från gasutsläpp till gasstyrning
Det är egentligen den stora skillnaden mellan den enkla gasvägen och den moderna diffusorn.
Det räcker inte längre att bara släppa ut argon framför volframelektroden.
Gasen ska formas. Fördelas. Jämnas ut. Och riktas.
Diffusorn gör därför något som inte syns när svetsen är färdig: den tar ett oroligt gasflöde och försöker göra det lugnt innan det når smältbadet.