Historien om fiberrondellen
England, 1859.
Kemisten Thomas Taylor arbetar med ett material som på ytan ser ganska oansenligt ut.
Papper.
Men Taylor försöker få det att bete sig som något helt annat.
Genom att behandla lager av cellulosapapper kemiskt kan fibrerna svälla, bindas samman och sedan krympa tätt när materialet torkar. Resultatet blir betydligt hårdare och starkare än vanligt papper.
Materialet får namnet vulkanfiber.
Namnet är lite missvisande. Det har egentligen ingenting med vulkanisering av gummi att göra. Men på 1800-talet låter ordet modernt, tekniskt och starkt, och namnet fastnar.
Det viktiga är vad materialet klarar.
Det är tunt.
Det är segt.
Och det tål betydligt mer belastning än vanligt papper.
Det ska senare visa sig vara nästan perfekt som underlag för ett roterande slipverktyg.
Men först behövs bättre slipkorn.
Drygt trettio år senare, 1891, experimenterar den amerikanske uppfinnaren Edward Goodrich Acheson med extrema temperaturer i en elektrisk ugn.
Han försöker skapa ett hårt material.
I ugnen bildas kristaller av något som visar sig vara kiselkarbid.
Acheson döper materialet till Carborundum.
Det är extremt hårt och lämpar sig mycket väl som slipmedel. Plötsligt behöver slipindustrin inte längre vara lika beroende av naturliga mineral. Slipkorn kan tillverkas med mer kontrollerade egenskaper.
Nu börjar två tekniker närma sig varandra.
Ett starkt, tunt underlag av vulkanfiber.
Och allt bättre konstgjorda slipkorn.
Under första halvan av 1900-talet börjar de kombineras i belagda slipprodukter. Slipkorn binds med harts på vulkanfiber och skärs till runda skivor.
Fiberrondellen börjar ta form.
Det geniala ligger egentligen i att själva skivan inte behöver bära hela belastningen.
Till skillnad från en massiv slipskiva är fiberrondellen tunn. När den monteras på vinkelslipen ligger den mot en stödrondell bakom. Stödrondellen tar upp belastningen och bestämmer hur styvt eller följsamt verktyget blir.
Fiberskivan kan därför koncentrera sig på en enda uppgift.
Att bära slipkornen.
Det ger en stor fördel.
Nästan hela framsidan kan täckas av slipmaterial.
När rondellen pressas mot metallen arbetar ett stort antal slipkorn samtidigt. Med en hård stödrondell bakom kan verktyget bli mycket aggressivt och snabbt avverka svetsgods, grader och kanter.
Men utvecklingen stannar inte vid underlaget.
Under 1900-talet får aluminiumoxid sällskap av bland annat zirkonkorund och keramiska slipkorn. Varje steg handlar i grunden om samma sak.
Få slipkornen att skära bättre.
Få dem att hålla längre.
Och få mindre av energin att försvinna som värme.
Sedan händer något som förändrar själva formen på slipkornen.
Året är 2009.
Hos 3M arbetar forskare med en idé som låter nästan självklar först när någon redan har kommit på den.
Traditionella slipkorn är oregelbundna.
De har olika former, olika vinklar och träffar metallen på olika sätt.
Så varför inte bestämma formen?
3M utvecklar det som kommer att bli Precision-Shaped Grain. Keramiskt slipmaterial formas till små, kontrollerade strukturer i stället för att bara krossas till slumpmässiga korn.
När tekniken introduceras kommersiellt i Cubitron II omkring 2010 får fiberrondellen en helt ny typ av skäryta.
De formade kornen arbetar mer som små skärverktyg mot metallen. När spetsarna slits bryts kornen gradvis så att nya vassa eggar bildas.
Det innebär snabb avverkning och mindre onödig friktion och värme jämfört med mer traditionella korn.
Och plötsligt har en konstruktion som bygger på 1800-talets behandlade papper fått slipkorn som formas med modern materialteknik.
Det är kanske det mest fascinerande med fiberrondellen.
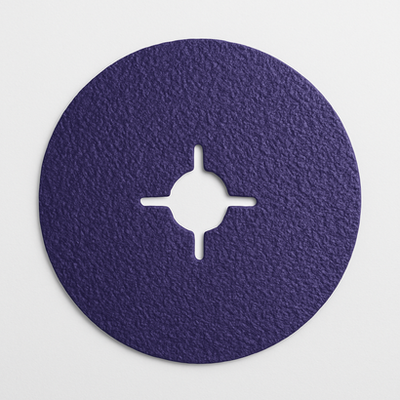
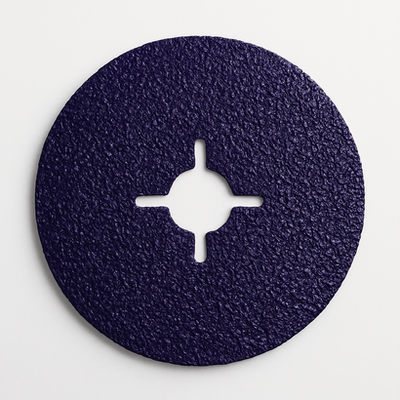
Tittar man på den ser den nästan för enkel ut.
En tunn skiva.
Ett hål i mitten.
Slipkorn på ena sidan.
Men under slipkornen finns en materialidé från 1850-talet.
Ovanpå den ligger mer än hundra års utveckling av syntetiska slipmedel.
Och bakom allt sitter fortfarande stödrondellen och gör det möjligt för den tunna fiberskivan att pressas hårt mot metallen.
Från Thomas Taylors försök att göra papper starkare till dagens precisionsformade keramiska slipkorn är grundtanken egentligen densamma.
Gör underlaget starkt nog. Gör kornen vassa nog. Och låt så mycket som möjligt av kraften hamna precis där metallen ska bort.