Historien om kapskivan
Worcester, Massachusetts. Året är 1873. I Frank Nortons keramiska verkstad arbetar en man vid namn Sven Pulson. Verksamheten tillverkar egentligen keramik, men Pulson experimenterar med något helt annat. Han blandar smärgel med lera och vatten, formar massan och bränner den. Resultatet är en tillverkad slipskiva.
Den ser inte ut som dagens tunna kapskiva. Den är betydligt grövre och skapad för slipning, inte för att skära sig rakt genom metall. Men principen som kommer att bära kapskivan finns redan där: hårda slipkorn hålls samman i en roterande skiva och får göra arbetet med hög hastighet.
1885 köps slipskiveverksamheten och patentet av sju företagare i Worcester. Norton Company börjar växa, och slipverktyget går från keramisk experimentprodukt till industri.
Slipkornen börjar tillverkas
Men det finns ett problem. De naturliga slipmaterialen varierar. Ska skivorna bli snabbare, starkare och mer förutsägbara behövs bättre kontroll över själva kornen.
Nästa stora steg kommer från en uppfinnare som egentligen försöker skapa något ännu hårdare. 1891 arbetar Edward Goodrich Acheson med en elektrisk ugn. Han försöker använda extrem värme för att förändra en blandning av kol och mineraler. I massan upptäcker han små hårda kristaller.
Det är kiselkarbid.
Acheson kallar materialet Carborundum, och det visar sig vara ett utmärkt slipmedel. För första gången kan industrin börja tillverka ett mycket hårt slipmaterial i kontrollerad form i stället för att enbart förlita sig på sådant som grävts ur marken.
Tio år senare sker något liknande hos Norton. 1901 utvecklar Aldus C. Higgins en vattenkyld elektrisk ugn som gör det möjligt att kommersiellt framställa Alundum, Nortons syntetiska aluminiumoxid.
Nu börjar slipskivan förändras på riktigt. Slipkornen kan tillverkas och egenskaperna kan styras. Men skivorna är fortfarande framför allt gjorda för att slipa.
Problemet med den tunna skivan
För att kapa metall effektivt krävs något betydligt tunnare. Och där uppstår ett nytt problem. Ju tunnare skivan görs, desto mindre material behöver den avlägsna för att komma genom stålet. Men samtidigt blir skivan känsligare. Den ska rotera med enorm hastighet utan att spricka.
Tunnare betyder snabbare kapning. Men tunnare betyder också mindre material som håller ihop skivan.
I Tyskland börjar Carl Klingspor arbeta med just den utmaningen. 1950 samarbetar han med tillverkare av elverktyg och utvecklar den högvarviga Kronenflex-kapskivan. Vid den här tiden kunde äldre kapverktyg vara 6 till 13 millimeter tjocka. Den nya skivan var byggd för ett helt annat arbetssätt: hög hastighet, smalt snitt och mindre material som måste förvandlas till gnistor och slipdamm.
Vinkelslipen ger kapskivan sin maskin
Men det finns fortfarande en detalj som saknas. Maskinen.
Fyra år senare, 1954, presenterar Ackermann + Schmitt den högvarviga vinkelslipen DL 9. Plötsligt kan kapskivan drivas med upp till 13 000 varv per minut i en handhållen maskin.
Klingspors tunna skiva har fått sin partner. Vinkelslipen ger hastigheten. Kapskivan koncentrerar den till ett smalt spår genom metallen.
Glasfibern håller ihop skivan
Men 13 000 varv per minut lämnar inte mycket utrymme för misstag. Skivan måste bli starkare.
1956 lämnar Norton in ett amerikanskt patent där John R. Erickson beskriver en tunn kapskiva förstärkt med öppen glasfiberväv. Väven impregneras med harts och binds samman med skivan. I testerna blir konstruktionen betydligt motståndskraftigare mot bland annat slag och sidobelastning.
Glasfibern kapar ingenting. Den syns knappt när skivan används. Men den hjälper till att hålla ihop allt medan slipkornen arbetar några millimeter därifrån.
Den moderna kapskivan tar form
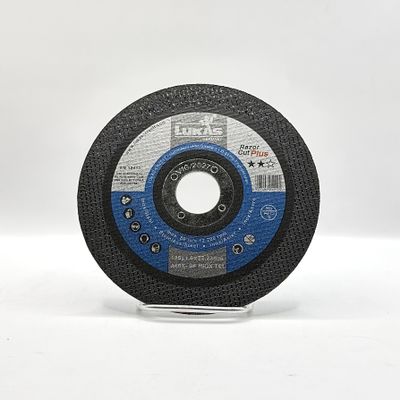
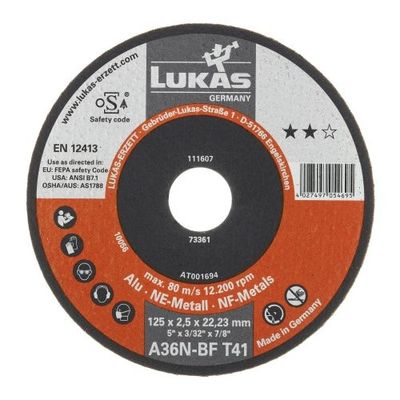
Och där börjar dagens kapskiva kännas igen. Slipkornen gör själva jobbet. Bindemedlet håller dem på plats. Glasfiberväven förstärker konstruktionen.
När kornen längst ut blir slitna bryts små delar av skivan ner och nya skarpa korn kommer fram. Kapskivan blir mindre för varje kapning, men det är inte bara ett tecken på slitage. Det är en del av konstruktionen.
Sedan dess har slipkornen blivit bättre, bindningarna mer avancerade och skivorna allt mer specialiserade för stål, rostfritt, aluminium och andra material. Men lyfter man en modern kapskiva från hyllan finns fortfarande samma idé kvar: en mycket tunn skiva, tusentals hårda slipkorn och en hastighet så hög att varje korn bara behöver ta bort en nästan osynlig mängd metall innan nästa tar vid.
Från keramisk verkstad till vinkelslip
1873 försökte Sven Pulson få slipkorn att sitta fast i en keramisk skiva. Drygt åttio år senare höll glasfiberväv ihop tunna kapskivor som kunde rotera i tusentals varv per minut.
I dag tar vi resultatet, skruvar fast det på vinkelslipen och kapar ett stålrör utan att fundera särskilt mycket över vad som egentligen händer.
Några sekunder senare är röret av.
Och en liten del av kapskivan har försvunnit tillsammans med det.