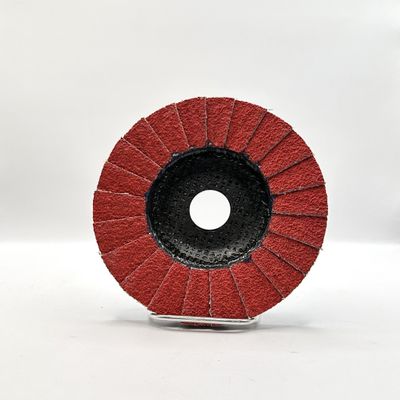
Historien om lamellrondellen
Siegen, Tyskland. Slutet av 1800-talet.
I en liten fabrik arbetar Johannes Friedrich Klingspor med lim och kemiska produkter. Det är ännu långt kvar till lamellrondellen, men en av de viktigaste pusselbitarna finns redan där.
För att tillverka slipduk måste hårda slipkorn kunna fästas på något som går att böja.
1899 börjar Klingspor tillverka belagda slipmedel. Slipkornen sitter nu på papper och väv i stället för i en massiv slipskiva. Det gör materialet flexibelt. Det kan följa en rundning, vika sig runt en kant och arbeta där en hård slipskiva har svårare att komma åt.
Men det finns en begränsning.
Slipduken är följsam, men den saknar kraften hos ett roterande verktyg.
Under de följande årtiondena växer industrin snabbt. Stål kapas, formas och svetsas i större skala. Slipverktygen måste bli snabbare och tåligare.
Hos Klingspor utvecklas samtidigt de högvarviga kap- och slipskivorna vidare. På 1940-talet tar företaget fram de produkter som senare får namnet Kronenflex.
Nu finns två tekniker sida vid sida.
Den hårda slipskivan som avverkar snabbt.
Och den flexibla slipduken som följer formen.
Frågan är hur de två egenskaperna kan kombineras.
Svaret kommer 1954.
Slipduken skärs upp i smala remsor och placeras radiellt runt ett nav. När hjulet roterar träffar hundratals små lameller arbetsstycket i snabb följd.
Lamellsliphjulet är fött.
Det som händer när det börjar arbeta är ganska speciellt.
Lamellerna ger efter en aning när de träffar metallen. De följer ytan bättre än en massiv slipskiva, men de arbetar ändå med hög hastighet. När den yttersta delen av slipduken slits bort finns mer slipmaterial längre in.
Verktyget slits alltså hela tiden.
Men samtidigt förnyas arbetsytan.
Samma år sker något annat i den tyska verkstadsindustrin.
Ackermann + Schmitt lanserar den högvarviga vinkelslipen DL 9.
Nu finns en kompakt handhållen maskin som kan ta slipverktyget direkt till svetsfogen, kanten eller plåten.
Två utvecklingslinjer börjar närma sig varandra.
Lamellhjulet har följsamheten.
Vinkelslipen har hastigheten.
Det som fortfarande saknas är rätt form.
Nästan tjugo år senare kommer nästa steg.
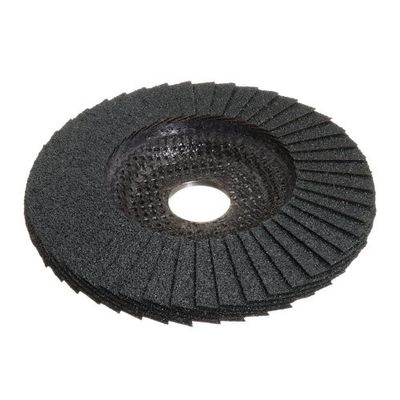
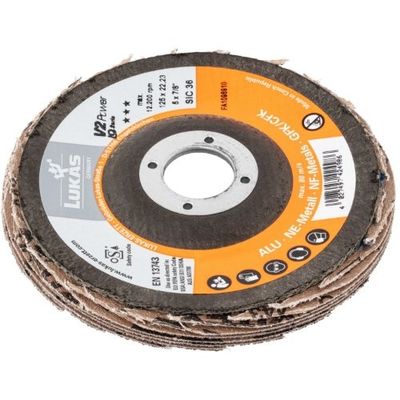
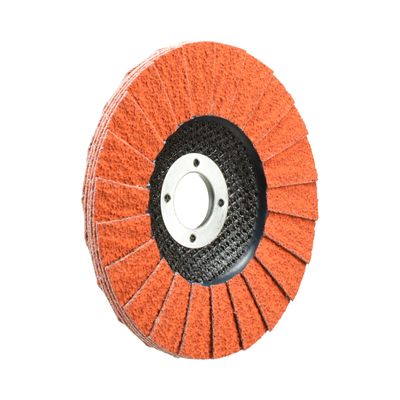
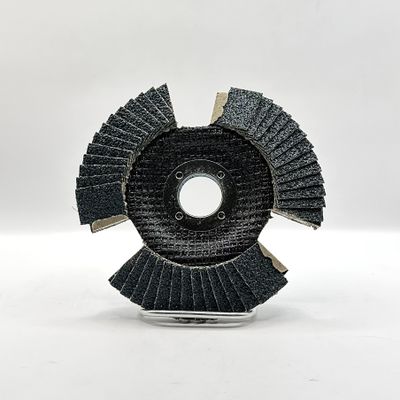
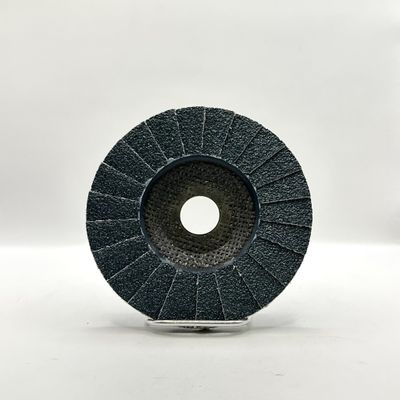
1972 flyttas lamellerna från hjulets kant och läggs i stället överlappande på en rund bärare. De ligger omlott runt skivan, nästan som takpannor.
Lamellrondellen har fått den form vi känner igen i dag.
Och här händer något viktigt.
Den nya konstruktionen kan monteras direkt på vinkelslipen. Det går att slipa ner en svetsfog, jämna ut en kant och fortsätta bearbetningen utan att verktyget känns lika hårt och aggressivt som en traditionell massiv slipskiva.
Det är inte bara en ny skiva.
Det är ett nytt sätt att låta slipmaterialet arbeta.
Under 1970-talet och framåt utvecklas själva slipkornen snabbt. Zirkonkorund och senare keramiska slipkorn ger högre avverkning och bättre livslängd. Stödplattor i glasfiberförstärkt material och plast gör konstruktionen lättare och stabilare. Plana, koniska och flexibla modeller tas fram för olika arbetsvinklar och ytor.
Lamellrondellen blir mer specialiserad.
Stål.
Rostfritt.
Aluminium.
Olika material kräver olika kombinationer av slipkorn, bindning och konstruktion.
Men tittar man på en modern lamellrondell från sidan är grundidén nästan oförändrad.
Många tunna bitar slipduk ligger fortfarande omlott runt samma centrum.
Den yttersta delen arbetar först.
När den är förbrukad väntar nästa.
Det är kanske det mest fascinerande med lamellrondellen.
Bakom dagens moderna slipkorn, specialmaterial och avancerade bindningar finns fortfarande en idé som är över sjuttio år gammal.
Ta något flexibelt.
Dela upp det i många delar.
Låt delarna turas om att göra jobbet.
Och ibland är det just de enklaste idéerna som blir kvar längst.