Historien om den keramiska gaskåpan
USA, början av 1940-talet. Flygindustrin har ett problem. Aluminium och magnesium är attraktiva material eftersom de är lätta, men när de värms upp reagerar de snabbt med luften omkring dem.
För en svetsare betyder det att smältbadet måste skyddas från atmosfären. Syre och kväve får inte komma åt den heta metallen.
Det räcker alltså inte att skapa en ljusbåge. Man måste också skapa en liten skyddad atmosfär runt den.
Heliarc skapar ett nytt behov
Runt 1941 utvecklar Russell Meredith det som blir känt som Heliarc, föregångaren till dagens TIG- eller GTAW-svetsning. En volframelektrod skapar ljusbågen medan en inert gas skyddar svetsområdet.
Från början används framför allt helium, vilket också ger processen dess namn: helium och arc blir Heliarc.
Principen fungerar. Men gasen måste ledas fram till svetsen på ett kontrollerat sätt.
Den får inte bara strömma ut någonstans från brännaren. Den måste omsluta volframelektroden och skapa ett skyddande gasmoln över smältbadet.
Det är här gaskåpan blir en central del av TIG-brännaren.
Ett munstycke nära extrem värme
Placeringen är besvärlig. Gaskåpan sitter längst fram på brännaren, bara några centimeter från en ljusbåge med extremt hög temperatur.
Materialet måste därför klara värme utan att deformeras. Det måste samtidigt vara elektriskt isolerande, eftersom kåpan sitter nära strömförande delar och volframelektroden.
Metall fungerar bra i många typer av svetspistoler, men TIG-brännaren har andra krav.
Keramiska material blir därför ett naturligt alternativ.
Keramiken får en plats på TIG-brännaren
Keramiska gaskåpor börjar användas tidigt inom TIG-svetsningen. De är värmetåliga, elektriskt isolerande och kan formas till den smala kopp som behövs för att styra gasen.
Men all keramik är inte likadan.
Tidiga gaskåpor kunde tillverkas av keramiska material baserade på bland annat aluminiumsilikat. De fungerade, men hade begränsningar när belastningen och strömstyrkan ökade.
Värmechocker och mekaniska stötar kunde få kåpan att spricka.
Aluminiumoxid förbättrar hållbarheten
Under 1950- och 1960-talen utvecklas gaskåpor med hög halt av aluminiumoxid, Al₂O₃.
Ett amerikanskt patent från början av 1960-talet beskriver exempelvis TIG-kåpor med omkring 95 procent aluminiumoxid och jämför dem med äldre aluminiumsilikatbaserade keramiska kåpor.
Den högre aluminiumoxidhalten ger bättre värmetålighet, högre mekanisk styrka och bättre värmeledning.
Det betyder att gaskåpan kan arbeta närmare ljusbågen och klara högre belastning utan att lika lätt spricka eller skadas.
Det är i stort sett den typ av materialprincip som fortfarande används i många moderna keramiska TIG-kåpor.
Storleken börjar styra gasflödet
När TIG-svetsningen utvecklas blir gaskåpan mer än bara ett värmeskydd.
Diametern påverkar hur stort område skyddsgasen täcker.
En mindre kåpa koncentrerar gasflödet nära elektroden. En större kåpa kan täcka ett större område och används ofta när bättre gasövervakning behövs runt smältbadet.
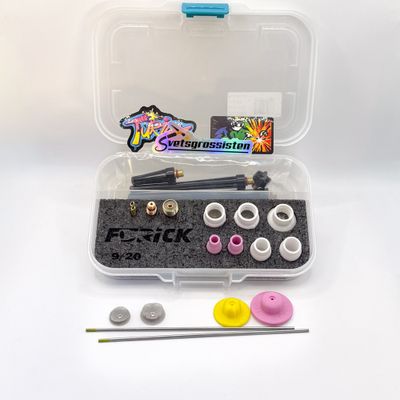
Därför börjar kåporna betecknas med storleksnummer som exempelvis #4, #5, #6 och större.
Numret anger i praktiken öppningens storlek och gör det enklare att välja rätt gaskåpa till arbetet.
Gaslinsen förändrar hur kåpan används
Senare utvecklas även gaslinsen. I stället för att gasen lämnar brännaren turbulent passerar den genom fina nät som jämnar ut flödet.
Det gör skyddsgasen lugnare och mer riktad.
Med bättre gasflöde kan svetsaren ofta låta volframelektroden sticka längre ut ur gaskåpan och ändå behålla ett stabilt gasskydd.
Det blir särskilt användbart vid svetsning i hörn, runt rör och på detaljer där brännaren inte kan hållas rakt ovanför svetsen.
Den keramiska gaskåpan finns kvar, men arbetar nu tillsammans med en mer avancerad gasfördelning inne i brännaren.
Ett litet stycke keramik med ett viktigt jobb
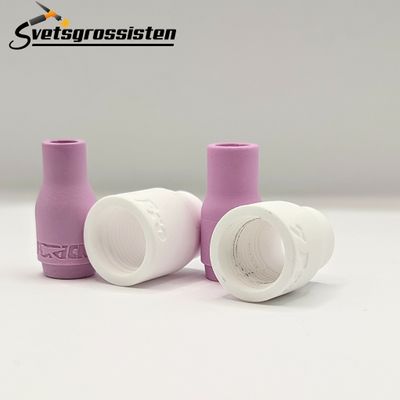
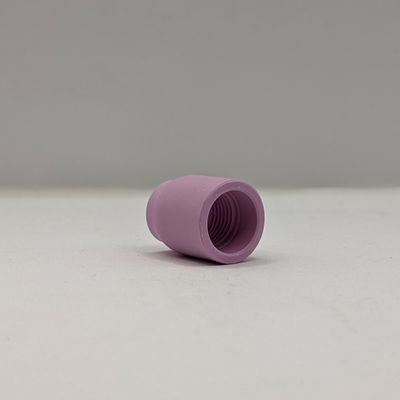
En modern keramisk TIG-kåpa ser fortfarande mycket enkel ut. En kort keramisk cylinder, ofta rosa, vit eller ljus i färgen, med en öppning längst fram.
Men dess uppgift är betydligt viktigare än formen antyder.
Den måste tåla värmen. Den måste isolera elektriskt. Den måste styra skyddsgasen. Och den måste göra det bara några millimeter från området där metallen smälter.
Utan ett stabilt gasflöde kan luft komma in i svetsområdet. Då kan resultatet bli oxidation, missfärgning, porer och försämrad svetskvalitet.
Den keramiska gaskåpan gör alltså inget av själva svetsarbetet. Men den hjälper till att skapa den lilla skyddade atmosfär som gör TIG-svetsningen möjlig.