Historien om volframelektroden för DC-svetsning
USA, 1940-talet. Flygindustrin behöver ett bättre sätt att svetsa lätta och reaktiva metaller. Problemet är inte bara att smälta metallen. Svetsaren måste kunna skapa en mycket kontrollerad ljusbåge utan att själva elektroden smälter ner i svetsbadet.
Det kräver ett ovanligt material.
Valet faller på volfram.
En elektrod som inte ska förbrukas
Volfram har den högsta smältpunkten av alla rena metaller. Det gör materialet särskilt lämpat för en svetsteknik där elektroden ska bära ljusbågen utan att fungera som tillsatsmaterial.
När TIG-processen utvecklas på allvar under början av 1940-talet används därför en volframelektrod tillsammans med inert skyddsgas.
Elektroden skapar ljusbågen. Men till skillnad från en MIG-tråd eller MMA-elektrod ska den i princip inte smälta ner i fogen.
Det blir en av TIG-svetsningens viktigaste egenskaper.
Likström ger en koncentrerad ljusbåge
När TIG används med likström arbetar man normalt med elektroden på negativ polaritet, så kallad DCEN.
Det ger en koncentrerad ljusbåge och gör processen väl lämpad för exempelvis stål, rostfritt stål, titan och koppar.
Volframelektroden slipas till en spets så att ljusbågen kan koncentreras mot ett relativt litet område.
Ju mer kontrollerad spetsen är, desto mer förutsägbart kan bågen riktas mot svetsfogen.
Ren volfram är inte alltid bäst
Men den tidiga rena volframelektroden har begränsningar.
Den fungerar, men tändningen och ljusbågsstabiliteten kan förbättras.
Ingenjörer börjar därför tillsätta små mängder metalloxider i volframet.
Det förändrar elektrodens elektriska egenskaper.
Torium blir standard för DC
En av de mest betydelsefulla utvecklingarna blir den torierade volframelektroden.
Genom att tillsätta toriumoxid förbättras bland annat ljusbågens tändning, stabilitet och elektrodens förmåga att bära ström.
Den klassiska varianten med omkring två procent toriumoxid får så småningom den röda färgmärkningen och blir under många år en standardelektrod för DC TIG.
För svetsaren innebär det enklare starter och en spets som håller formen bättre under arbetet.
Men torium har en nackdel
Torium är radioaktivt.
Det betyder inte att en enskild elektrod är ett dramatiskt strålningsproblem i vanlig användning, men slipning av elektroden kan skapa damm som man inte vill andas in.
Det driver utvecklingen mot alternativa legeringar.
Lantan och cerium tar större plats
Lanthanerade och cerierade volframelektroder utvecklas som alternativ till torierad volfram.
De kan ge mycket goda tändegenskaper och stabil ljusbåge utan den radioaktivitet som följer med torium.
Lanthanerad volfram blir särskilt populär eftersom den fungerar mycket bra både på DC och, i många moderna inverterbaserade TIG-maskiner, även på AC.
Cerierad volfram fungerar väl vid låga strömmar och precisionsarbete där en stabil tändning är viktig.
Färgen blir ett språk
När antalet volframlegeringar växer behövs ett enkelt sätt att skilja dem åt.
Lösningen blir färgmärkningen längst bak på elektroden.
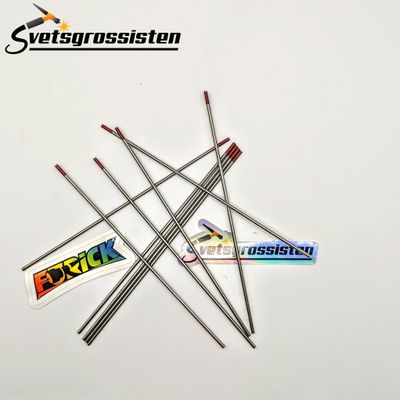
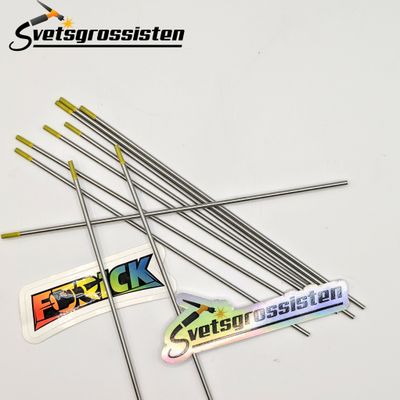
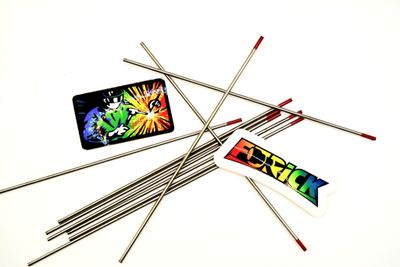
Rött för den klassiska 2-procentigt torierade elektroden. Blått för 2-procentigt lanthanerad. Guld för 1,5-procentigt lanthanerad. Grått för cerierade varianter.
En liten färgring berättar alltså vilken legering som finns i en stav som annars ser nästan identisk ut med alla andra.
Spetsen blir en del av inställningen
På DC TIG räcker det inte att välja rätt legering. Även hur elektroden slipas påverkar ljusbågen.
Elektroden slipas normalt längs med sin längdriktning till en spets. Det hjälper ljusbågen att bli koncentrerad och stabil.
Spetsens vinkel och diameter påverkar hur bågen beter sig. En längre och vassare spets kan ge en smalare båge vid lägre ström, medan högre belastning kan kräva en grövre eller lätt avtrubbad spets.
Plötsligt blir själva elektrodspetsen en del av svetsinställningen.
Ett litet verktyg mitt i ljusbågen
Det är lätt att se volframelektroden som en ganska enkel förbrukningsdel. En grå metallstav med färg i ena änden.
Men den sitter på den mest extrema platsen i hela TIG-systemet.
Precis där ljusbågen börjar.
Den måste tåla enorm värme, hålla sin geometri och samtidigt skapa en stabil elektrisk väg mellan TIG-brännaren och arbetsstycket.
Vid DC TIG är den slipade volframspetsen därför inte bara en elektrod. Den är den punkt som bestämmer var hela ljusbågen ska börja.