Historien om släpskon
Flyg- och rymdindustrin, mitten av 1900-talet. TIG-svetsningen har löst ett viktigt problem. Den heta smältan kan skyddas med inert gas medan ljusbågen arbetar.
Men på vissa metaller räcker inte det.
När brännaren går vidare är svetsen fortfarande het.
Och så länge temperaturen är hög kan metallen fortfarande reagera med luften.
Problemet börjar efter att brännaren passerat
På vanligt stål kan en viss oxidation efter svetsningen ofta tolereras.
På titan och andra reaktiva metaller är situationen annorlunda.
Vid hög temperatur reagerar ytan snabbt med syre, kväve och andra gaser i atmosfären.
Resultatet kan bli tydlig missfärgning, oxidbildning och i värsta fall försämrade materialegenskaper i det värmepåverkade området.
Det betyder att det inte räcker att skydda själva smältbadet.
Den nyligen svetsade ytan måste också skyddas medan den svalnar.
Gasskyddet måste följa med längre
En vanlig TIG-gaskåpa skyddar främst området runt volframelektroden och ljusbågen.
När brännaren rör sig framåt lämnar kåpan snabbt den redan lagda svetsen bakom sig.
På ett reaktivt material kan svetsen fortfarande vara tillräckligt varm för att oxidera.
Lösningen blir att förlänga gasmolnet bakom brännaren.
Det är grundidén bakom släpskon.
En gaskammare bakom TIG-brännaren
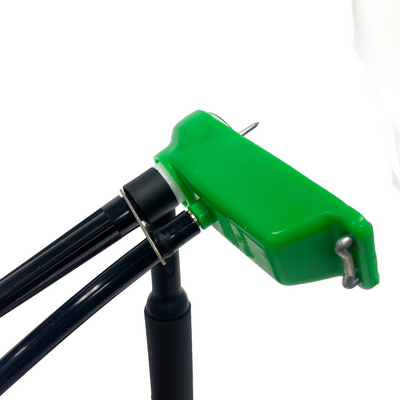
Släpskon monteras bakom eller intill brännaren och matas med inert skyddsgas.
När svetsaren rör brännaren framåt följer släpskon efter.
Gas strömmar ut över den nyss svetsade ytan och skapar en skyddad zon som är betydligt längre än den vanliga gaskåpans täckning.
Brännaren skyddar svetsen medan den bildas.
Släpskon skyddar den medan den svalnar.
Titan gör tekniken särskilt viktig
Titan blir ett av de tydligaste användningsområdena.
Materialet har mycket attraktiva egenskaper: låg vikt, hög styrka och god korrosionsbeständighet.
Men vid hög temperatur är titan mycket reaktivt mot omgivande luft.
Det gör gasskyddet avgörande vid TIG-svetsning.
På stora eller långa svetsar kan den vanliga gaskåpan inte täcka hela den heta zonen.
Då blir släpskon ett sätt att hålla argon över svetsen tills temperaturen sjunkit till en säkrare nivå.
Gasflödet måste fördelas jämnt
Det räcker inte att bara blåsa mer argon över svetsen.
Om gasen lämnar släpskon med för hög hastighet kan den bli turbulent och dra in omgivande luft.
Därför används ofta nät, porösa material eller diffusorelement inne i släpskon.
De hjälper till att sprida gasen över en större yta och skapa ett lugnare flöde.
Principen påminner om en gaslins, men arbetsområdet är mycket större.
Formen måste följa svetsen
En plan släpsko fungerar bra på en plan plåt.
Men svetsning sker ofta på rör, tankar och böjda konstruktioner.
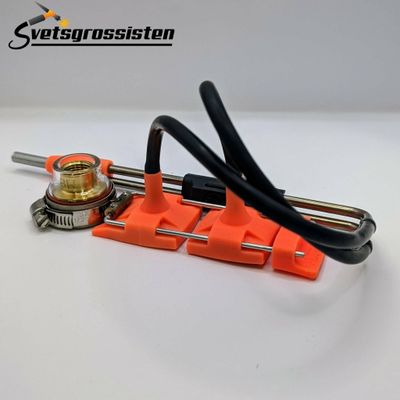
Därför utvecklas släpskor i olika former.
Vissa är raka. Andra är rundade för att följa ett rör. Specialbyggda modeller kan anpassas efter svetsens geometri.
Målet är alltid detsamma: håll ett jämnt lager skyddsgas så nära den heta ytan som möjligt.
Släpskon blir större när svetsen blir större
Vid mindre arbeten kan en relativt kompakt släpsko räcka.
Vid grövre material eller högre svetshastighet kan den heta zonen bli längre.
Då behöver även gasskyddet sträcka sig längre bakom brännaren.
Det gör släpskon till ett verktyg som måste dimensioneras efter både material och process.
Färgen blir ett tecken på gasskyddet
Vid TIG-svetsning av exempelvis titan används svetsens färg ofta som en tydlig indikation på hur väl gasskyddet fungerat.
En ren, ljus yta tyder på att metallen varit väl skyddad under nedkylningen.
Starkare missfärgningar kan visa att den heta ytan fått kontakt med atmosfären för tidigt.
Släpskon arbetar alltså med något som händer efter själva ljusbågen men som ändå kan avgöra kvaliteten på det färdiga resultatet.
Skyddet fortsätter efter ljusbågen
Det är det som gör släpskon speciell bland TIG-tillbehören.
De flesta delarna på brännaren fokuserar på det som händer precis där ljusbågen träffar arbetsstycket.
Släpskon fokuserar på det som händer strax efteråt.
Svetsen är färdiglagd men fortfarande varm.
Och under några kritiska sekunder behöver den fortfarande skydd.
Släpskon förlänger därför inte själva svetsningen. Den förlänger skyddet tills metallen har svalnat tillräckligt för att klara sig själv.