Historien om TIG-svetsen
USA, början av 1940-talet. Flygindustrin använder allt mer aluminium och magnesium. Metallerna är lätta och starka i förhållande till sin vikt, men de är besvärliga att svetsa med de metoder som finns tillgängliga.
Problemet är inte bara att smälta metallen.
Den heta svetsen måste skyddas från luften.
En elektrod som inte ska bli tillsatsmaterial
Russell Meredith arbetar vid Northrop Aircraft med en process där en volframelektrod skapar ljusbågen samtidigt som helium skyddar svetsområdet.
Processen blir känd som Heliarc.
Det speciella är att volframelektroden inte ska smälta ner i fogen.
Den fungerar som bärare av ljusbågen medan tillsatsmaterial, om det behövs, matas separat.
Det ger svetsaren betydligt större kontroll över hur mycket material som läggs till.
Volframet klarar värmen
Volfram passar ovanligt bra för uppgiften eftersom metallen har extremt hög smältpunkt.
Elektroden kan därför arbeta mitt i den intensiva ljusbågen utan att förbrukas på samma sätt som en belagd elektrod eller MIG-tråd.
Det är grunden till det som senare får namnet TIG, Tungsten Inert Gas.
I amerikansk standardisering används i stället ofta namnet GTAW, Gas Tungsten Arc Welding.
Helium får konkurrens av argon
Helium fungerar som skyddsgas, men argon visar sig snart ha flera praktiska fördelar.
Det är lättare att tända ljusbågen och ger ett stabilt gasskydd vid många typer av TIG-svetsning.
Argon blir därför den vanligaste skyddsgasen för TIG, även om helium och blandningar fortfarande används när särskilda egenskaper önskas.
Grundprincipen förändras inte.
Gas runt elektroden håller atmosfären borta från det heta svetsområdet.
DC blir vägen till stål och rostfritt
När processen används med likström och elektroden normalt kopplas negativt får svetsaren en koncentrerad och stabil ljusbåge.
Det passar väl för stål, rostfritt stål, titan, koppar och många andra metaller.
Volframelektroden kan slipas till en spets som hjälper till att rikta bågen mot ett mycket litet område.
Det är en av anledningarna till att TIG blir så uppskattad vid precisionssvetsning.
Aluminium kräver en annan lösning
Aluminium har ett hårt oxidskikt på ytan med betydligt högre smälttemperatur än själva aluminiumet.
Det gör svetsningen svårare.
Växelström blir lösningen.
När polariteten växlar får processen både värmefördelning och en rengörande effekt som hjälper till att bryta upp oxidskiktet.
AC TIG blir därför en viktig metod för aluminium och magnesium.
Transformatorn dominerar de tidiga maskinerna
De tidiga TIG-maskinerna bygger på stora transformatorer.
De är robusta men också tunga.
För AC-svetsning behövs dessutom teknik som hjälper ljusbågen att återtända varje gång strömmen passerar nollpunkten.
Högfrekvent tändning används för att skapa och stabilisera bågen utan att volframelektroden behöver slås mot arbetsstycket.
Det blir en viktig egenskap hos professionella TIG-maskiner.
Fotpedalen ger svetsaren mer kontroll
TIG-processen får också en annan typ av kontroll än många andra svetsmetoder.
Strömmen kan regleras medan svetsningen pågår.
Med en fotpedal eller handreglage kan svetsaren öka strömmen när smältbadet ska byggas upp och minska den när värmen börjar ackumuleras.
Det gör TIG särskilt användbar på tunn plåt, rör och detaljer där värmen måste styras noggrant.
Pulsen delar upp värmen
När elektroniken utvecklas blir det möjligt att växla snabbt mellan en hög och en låg strömnivå.
Puls-TIG låter svetsaren arbeta med återkommande strömpulser där en högre ström smälter materialet och en lägre nivå minskar den genomsnittliga värmetillförseln.
Det kan hjälpa till att kontrollera smältbadet, särskilt på tunnare material och vid känsliga svetslägen.
Invertertekniken förändrar maskinen
Under slutet av 1900-talet börjar invertertekniken förändra TIG-maskinen på djupet.
I stället för att reglera svetsströmmen enbart med stora transformatorer används kraftelektronik med hög switchfrekvens.
Maskinerna kan bli mindre och lättare samtidigt som regleringen blir snabbare.
Det öppnar också för betydligt större kontroll över AC-svetsningen.
AC blir inställningsbar
På moderna AC/DC-TIG-maskiner kan svetsaren justera betydligt mer än strömstyrkan.
AC-balansen påverkar förhållandet mellan rengörande effekt och värme in i arbetsstycket.
AC-frekvensen påverkar hur koncentrerad ljusbågen känns.
På vissa maskiner kan även vågformen ändras.
Det som en gång bara var växelström blir en aktiv del av svetsinställningen.
Maskinen blir mer avancerad men processen är densamma
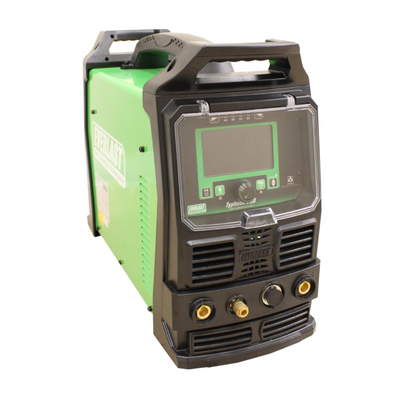
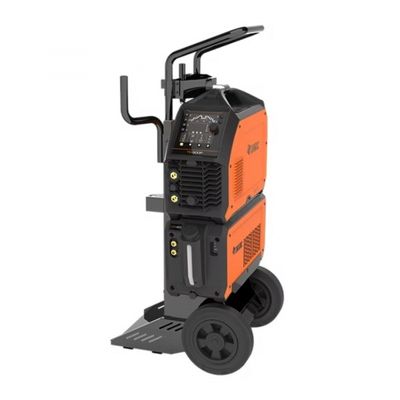
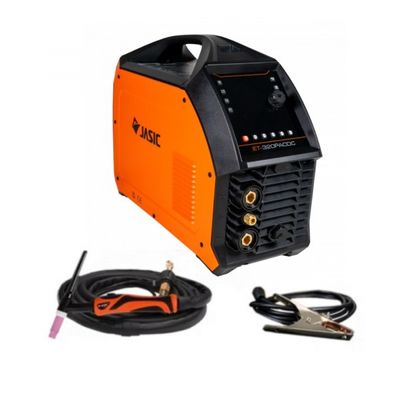
Dagens TIG-svets kan innehålla inverterteknik, pulsprogram, minnesplatser, digitala paneler, fjärrreglage och avancerad AC-styrning.
Men längst fram händer fortfarande samma sak som på 1940-talet.
En volframelektrod skapar ljusbågen.
En inert gas skyddar svetsen.
Och svetsaren bestämmer separat hur mycket tillsatsmaterial som ska in i smältbadet.
Precision framför hastighet
TIG är sällan den snabbaste svetsmetoden.
Men det är inte heller dess främsta styrka.
Processen utvecklades för att lösa svåra materialproblem där kontroll var viktigare än produktionshastighet.
Den egenskapen finns kvar än i dag.
TIG-svetsens historia handlar därför om allt större kontroll över samma lilla område: ljusbågen, gasen, värmen och smältbadet precis framför volframelektroden.